
Een kabelboom montagebord bepaalt vaak of een pilot netjes schaalt naar serieproductie. Neem als hypothetisch voorbeeld kabelbomen voor een industriële pompcontroller, met meerdere aftakkingen, tientallen circuits en verschillende connectorfamilies. Zo'n eerste sample past vaak elektrisch, maar typische afwijkingen zijn labels die na bundeling onder tape verdwijnen, takken die net te kort bij de trekontlastingszone uitkomen en connectoren die gedraaid in de verpakking liggen. De oplossing ligt dan meestal niet in een nieuw connectorontwerp, maar in het opnieuw vastleggen van montagebord, routingpinnen, labelzones en eindcontrole.
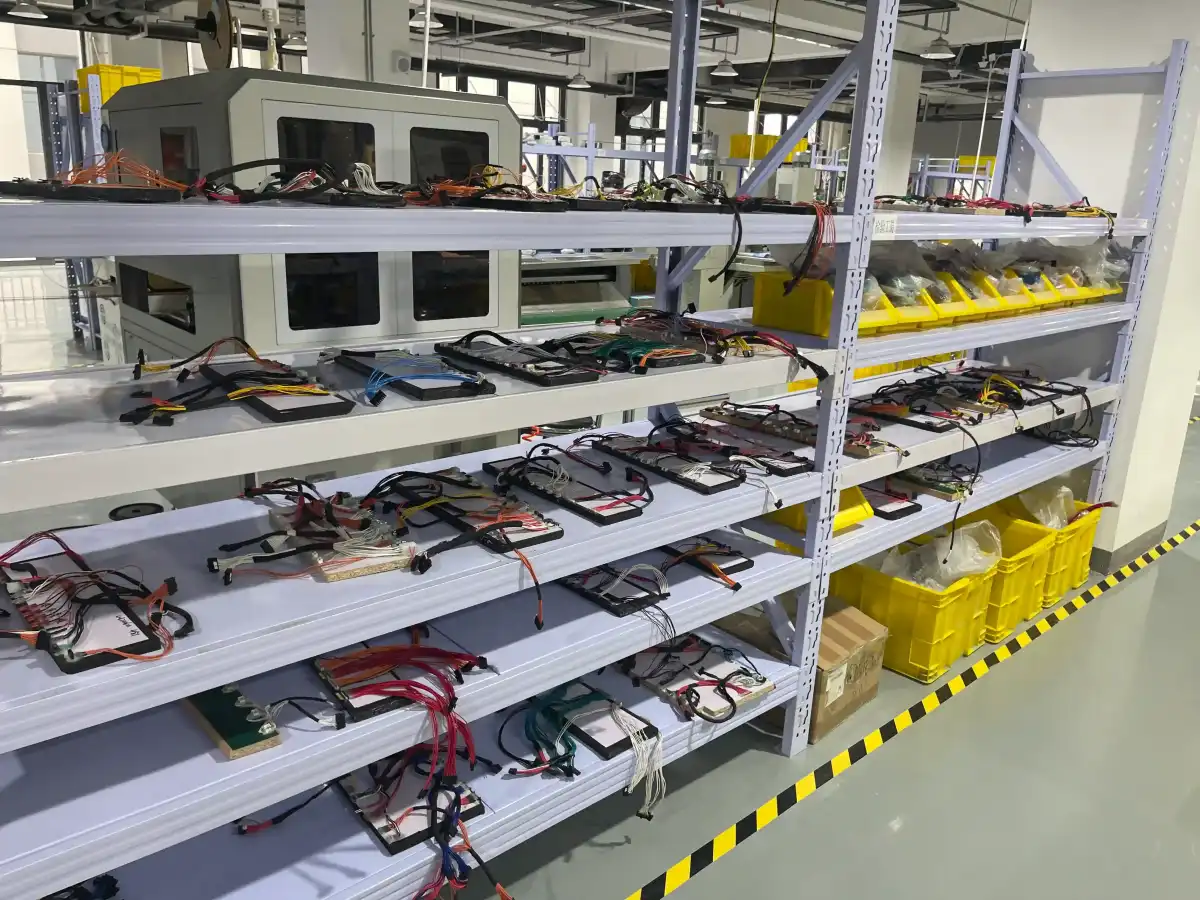
Deze gids is geschreven voor design engineers, manufacturing engineers en inkopers die al een kabelboom sourcen, maar nog moeten bepalen welke fixture-eisen in tekening, RFQ en first article inspection horen. Bij WIRINGO koppelen wij montagebordontwerp aan wire harness assembly boards, terminal crimping, routingclips, traceerbare labels en 100% elektrische test.
TL;DR
- Een montagebord vertaalt de 2D tekening naar herhaalbare routing, taklengte, connectororiëntatie en labelpositie.
- Leg pinlocaties, taklengtes, tolerantie, labelzones en fixture-revisie vast vóór pilotproductie.
- Combineer IPC/WHMA-A-620, UL-758 en FAI-data met eigen meetpunten op het bord.
- Vraag foto's, 10 taklengtemetingen, connectororiëntatiecontrole en testfixture-data bij vrijgave.
Het korte antwoord: wat moet een montagebord bewijzen?
Een kabelboom montagebord is een fysieke fixture met pinnen, clips, stopblokken, schaalmarkeringen en connectorhouders die de harness tijdens assemblage in de juiste vorm houdt. Een routingpin is een vast punt dat de buigradius, aftakkingshoek of bundelroute begrenst. Een taklengte is de gecontroleerde afstand van een branch point tot connector, splice, clip of eindpunt. Deze drie begrippen horen in dezelfde vrijgavecyclus als de wire list en connector-BOM.
Voor workmanship gebruiken veel klanten IPC/WHMA-A-620 als taal voor cable and wire harness assemblies. Voor draadselectie en marking is UL-758 relevant wanneer AWM wire styles op de BOM staan. Bij automotive of repeat-order sourcing sluit fixturebeheer vaak aan op IATF 16949 principes voor change control en procesherhaalbaarheid.
Background: waar de engineer in de koopfase vastloopt
De lezer zit meestal tussen prototype en pilot. De connectoren zijn gekozen, de pinout is gecontroleerd en de elektrische test is duidelijk. Toch blijft de mechanische routing zwak omdat de tekening alleen globale lengtes toont. De leverancier bouwt dan een bord op basis van ervaring, terwijl de koper verwacht dat elke clip, label en connector straks direct in de machine past.
Die verwachting faalt vooral bij harnesses met meerdere aftakkingen, service labels, sealed connectors of korte strain-relief zones. Een verschil van 8 mm kan in een open machinekast geen probleem zijn, maar in een pomp, robotarm of voertuigframe kan dezelfde afwijking de kabel tegen een rand trekken. Een montagebord moet daarom niet alleen sneller bouwen; het moet meetbaar bewijzen dat de route reproduceerbaar is.
Beoordeling vanuit de productie
Hommer Zhao, oprichter en algemeen directeur van WIRINGO, behandelt montageborden vanuit productiebeheersing: welke positie de operator volgt, welke positie QC meet en welke positie nooit door een losse tie-wrap bepaald mag worden. Veel veldproblemen zijn al op het eerste bord te herkennen: pinnen te dicht bij een buiging, labels zonder vrije leeszone, connectoren zonder gecodeerde houder en aftakkingen zonder tolerantie.
Een serieboard krijgt daarom een eigen revisie, foto-instructie en inspectiepunten. Voor zo’n pompcontroller-build kunnen routingpinnen worden herplaatst, connectorhouders toegevoegd, labelvensters op het bord gemarkeerd en een 1:1 overlay gemaakt. Een goed voorbereide vervolgbatch heeft dan doorgaans geen labelpositie-rejects of gedraaide connectoren en een beperkte taklengteafwijking op de kritieke motorlead.
Objective: welke sourcingvraag lost dit op?
De praktische vraag is: hoe specificeert u een montagebord zodat de leverancier niet alleen een elektrisch correcte harness levert, maar ook een mechanisch passende harness. Het antwoord is een compacte set bordcriteria: gecontroleerde baselijn, vaste branch points, bend-radius bescherming, connectororiëntatie, labelvensters, bundelvolgorde en FAI-meetpunten.
Schrijf dus niet alleen: "Build per drawing." Schrijf liever: "Supplier shall build production harnesses on a released assembly board. Board shall show branch points, connector orientation, clip locations, label windows, minimum bend radius, fixture revision and 10 measured dimensions for FAI. Harness workmanship shall follow IPC/WHMA-A-620 Class 2 unless otherwise specified; wire selection and marking shall follow approved UL-758 AWM styles where listed."
Key result: besliscriteria met normen en getallen
Een goed montagebord verlaagt variatie doordat elke operator dezelfde referentie gebruikt. Leg daarom vast welke dimensies per kabelboom worden gemeten, bijvoorbeeld de positie van de kritieke tak naar de M12-sensorconnector en de hoofdbundelpositie bij de trekontlastingsklem, met een tolerantie op de tekening. Een gecodeerde connectorhouder op het bord dwingt de oriëntatie af, zodat connectoren vóór verpakking niet met de hand gedraaid hoeven te worden.
Gebruik IPC/WHMA-A-620 voor zichtbare acceptatie rond bundeling, tie-wraps, connector seating en wire preparation. Gebruik UL-758 wanneer de wire style, insulation rating en marking moeten worden gecontroleerd. Gebruik IATF 16949-denken voor revisiebeheer: als het bord verandert, verandert het proces. Voor medische of industriële builds kan ISO 9000-documentcontrole helpen om board revision, FAI-rapport en werkinstructie in één dossier te houden.
Vergelijkingstabel: welke borddetails moet u vrijgeven?
| Borddetail | Waarom het telt | Typische fout bij ontbreken | FAI-bewijs | Beslisregel |
|---|---|---|---|---|
| Baseline en schaal | Geeft één nulreferentie voor alle metingen | Elke operator meet vanaf een ander punt | Foto met 1:1 overlay en 10 lengtechecks | Alle kritieke maten vanaf dezelfde datumlijn |
| Branch point pinnen | Beheersen aftakkingshoek en taklengte | Tak komt 5-15 mm te kort of te lang uit | Taklengte-data per kritieke aftakking | Tolerantie per branch point op tekening noemen |
| Connectorhouders | Dwingen keying en clocking | Connector wordt 90 of 180 graden gedraaid verpakt | Foto van connector in holder plus eindinspectie | Keyed holder voor elke oriëntatiekritieke connector |
| Labelvensters | Houden labels leesbaar na tape en sleeve | Label verdwijnt onder bundeling of clip | Foto van labelpositie na eindbundeling | Minimaal 20 mm vrije leeszone rond service labels |
| Bend-radius zones | Voorkomen scherpe knikken bij jacket of shield | Afgeschermde kabel krijgt permanente knik | Foto met radiusblok of pinafstand | Radius afstemmen op kabel-OD en klantspecificatie |
| Clamp en strain-relief punten | Beheersen mechanische trekbelasting | Connector draagt kabelgewicht of vibratie | Dimensie van clamp tot connector backshell | Geen vrije interpretatie bij kritieke strain relief |
| Fixture-revisie | Koppelt bord aan tekening en FAI | Oude bordversie blijft in productie | Board ID, revisiedatum en goedkeuringsfoto | Elke bordwijziging vraagt engineering review |
Hoe ontwerpt u de eerste bordlayout?
Begin met de montageomgeving, niet met het vlakke schema. Markeer waar de harness in het product wordt vastgezet, welke connector eerst wordt gemonteerd, welke tak tijdens service beweegt en waar labels leesbaar moeten blijven. Daarna vertaalt u die punten naar een 1:1 bord met vaste referenties. Voor eenvoudige harnesses volstaat een houten of composiet bord met pinnen; voor hogere volumes gebruiken wij vaak metalen inserts, replaceable holders en geprinte referentielijnen.
De eerste layout moet minimaal hoofdbundelroute, branch points, connectorclocking, clipposities, sleeve-start en sleeve-stop, labelvensters en testconnector-toegang tonen. Als de harness afgeschermde kabels bevat, reserveer dan ruimte voor shield drain, braid foldback of krimpkous zonder de bend radius te forceren. Onze gids over ontwerp van afgeschermde kabelassemblages laat zien waarom zo'n zone niet pas aan het einde van de lijn mag ontstaan.
Welke toleranties zijn realistisch?
Gebruik strakkere tolerantie waar het product de harness vastklemt en ruimere tolerantie waar service-loop of slack is toegestaan. Voor korte connectorleads met een krappe mating interface is een nauwere lengtetolerantie nodig; de waarde staat op de tekening. Voor langere hoofdbundels kan plus/minus 10 mm acceptabel zijn als clips en strain relief voldoende reserve hebben. De tolerantie hoort bij de functie, niet bij één algemene regel op de tekening.
Voor zo’n pompcontroller krijgen de motorlead, de sensorbranches en de service-loop bijvoorbeeld elk een eigen tolerantie op de tekening. Die verdeling werkte beter dan een algemene 10 mm regel, omdat de motorlead door een vaste gland ging. Combineer deze keuzes met bend radius controle en strain relief ontwerp voordat u het bord vrijgeeft.
Wat moet in de RFQ naar de leverancier?
Vraag om een fixture plan bij de offerte, niet pas na samplebouw. Dat plan hoeft geen lange presentatie te zijn. Een bruikbare RFQ-bijlage noemt board material, board revision, gecontroleerde dimensies, connectorholders, labelzones, bundelmaterialen, inspectiefrequentie en hoe wijzigingen worden goedgekeurd. Voor complexe harnesses vragen wij ook een foto van het lege bord en een foto van de eerste harness op het bord vóór tape of sleeve.
Vraag bij first article inspection minimaal 10 taklengtemetingen, 5 hoofdbundelmetingen, foto's van elke oriëntatiekritieke connector, labelpositie na bundeling, continuïteitstestresultaat en waar nodig HiPot of insulation-resistance data. Voor sealed of outdoor harnesses koppelen wij dit aan waterdichte kabelboom eisen en connector seal inspectie.
Evolve: zwakke specificatie herschreven
De zwakke specificatie luidt: "Supplier to use assembly fixture as needed." Die zin laat het bord volledig aan de leverancier over. U weet niet of branch points, connectororiëntatie, labelpositie en strain relief reproduceerbaar zijn. Bij een revisiewijziging is ook niet zichtbaar of het bord is aangepast.
Schrijf liever: "Production harnesses shall be assembled on released board WB-001 Rev A or approved equivalent. Fixture shall include fixed branch point pins, keyed connectorholders for J1-J6, label windows L1-L6, strain-relief reference marks and bend-radius controls for shielded leads. FAI shall include 10 measured harnesses, 12 dimensions per harness, photos before and after final bundling, fixture revision photo and electrical test report. Any board change requires engineering approval before shipment."
Checklist voor vrijgave
- Board ID zichtbaar: bordnaam, revisie en datum staan op foto en werkinstructie.
- Branch points vastgelegd: kritieke aftakkingen hebben pinlocatie en tolerantie.
- Connectorclocking beheerst: oriëntatiekritieke connectoren hebben keyed holders of foto-eis.
- Labels vrij leesbaar: labelvensters blijven zichtbaar na tape, sleeve en bundeling.
- Strain relief gemeten: afstand van clamp, gland of backshell tot branch point staat in FAI.
- Testtoegang gecontroleerd: connectoren passen op de eindtestfixture zonder draadspanning.
Bronnen
- IPC - publieke achtergrond bij IPC/WHMA-A-620 workmanshipreferenties
- UL - publieke achtergrond bij UL-758 wire styles en veiligheidsmarkering
- IATF 16949 - publieke achtergrond bij automotive kwaliteitsmanagement
- ISO 9000 - publieke achtergrond bij documentcontrole en kwaliteitsmanagement
FAQ over kabelboom montageborden
Wanneer heeft een kabelboom een montagebord nodig?
Gebruik een montagebord zodra taklengte, connectororiëntatie, labelpositie of clipafstand kritisch is. Bij volumes vanaf 50 tot 100 stuks per revisie geeft een bord vaak al betere herhaalbaarheid dan bouwen vanaf een losse tekening. Koppel het bord aan IPC/WHMA-A-620 workmanship en een FAI met minimaal 10 gemeten harnesses.
Welke tolerantie moet ik voor taklengtes gebruiken?
Voor korte, krap gemonteerde leads is een nauwere tolerantie nodig dan voor lange trunks; de waarde komt van de tekening. Voor langere hoofdbundels met slack kan plus/minus 10 mm werken. De juiste waarde hangt af van clamp, gland, connector backshell en bend radius; zet daarom per kritieke tak een eigen tolerantie op de tekening.
Moet het montagebord in de klantspecificatie staan?
Ja, als pasvorm of servicebaarheid kritisch is. Noem minimaal board revision, gecontroleerde dimensies, connectorholders, labelzones en FAI-bewijs. Zonder deze gegevens kan een leverancier het bord wijzigen zonder dat uw drawing revision verandert, wat bij repeat orders vanaf 500 stuks een reëel risico geeft.
Hoe controleer ik connectororiëntatie op het bord?
Gebruik keyed holders voor connectoren die 90 of 180 graden verkeerd kunnen liggen. Vraag bij FAI foto's van J1 tot J6 of alle oriëntatiekritieke connectoren, plus een eindinspectie vóór verpakking. Voor sealed connectors combineert u dit met seal seating en cavity plug controle.
Welke normen horen bij montagebordontwerp?
IPC/WHMA-A-620 helpt bij workmanship en acceptatie van kabelbomen. UL-758 helpt bij AWM wire style, rating en marking wanneer die draadtypen zijn gespecificeerd. IATF 16949 of ISO 9000-denken helpt bij revisiebeheer, FAI-dossiers en change control voor serieproductie.
Hoe voorkom ik dat labels na bundeling verdwijnen?
Markeer labelvensters op het bord en vraag foto's na tape, sleeve of tie-wrap montage. Rond service labels hoort een vrije leeszone volgens de tekening, met visuele controle van elke harness met veldservice-eisen. Labels horen dus op het bord, niet alleen in de stuklijst.
Wilt u een montagebord laten beoordelen?
WIRINGO produceert volgens uw vrijgegeven tekening en stuklijst (build-to-print) bij Hebei Cloom in China; productontwerp hoort daar niet bij. De maakbaarheidsreview en de productie dekken punten zoals montagebordontwerp, fixture-revisies, branch point controle, labelzones, connectororiëntatie, FAI-rapporten en volledige elektrische test voor kabelbomen en kabelassemblages; open punten ontvangt u schriftelijk. Neem contact op met ons team als u een tekening, sample of RFQ wilt laten controleren vóór pilotproductie; u krijgt binnen 24 uur een reactie.


